On air · 1 of 3 networks
ELHUS
- elhus.pl
- Industry & Manufacturing
- PL
- 16 employees
ELHUS’s ads on LinkedIn, Meta and Google, recorded by adsrunning. Browse the latest here for free. Sign up free to see all 51. Watch ELHUS with Starter to get each new one in your feed.
Watchlist with Starter · $49/mo
| Network | Status | Live ads | Nov 2025LinkedIn activity · 52 weeksOct 2026 | Checked | Next step |
|---|---|---|---|---|---|
| Running | 1 | Checked 28 Oct 2026 | See all 51 ads → | ||
| Meta | Not checked | — | |||
| None recorded | 0 | No ads found on the Google Ads Transparency Center | Checked 28 Oct 2026 | Collect them with the API → |
ELHUS has 1 live LinkedIn ad. We recorded no Google ads on 28 Oct 2026.
Latest ads
- LINKEDIN · IMAGESince 28 Oct 2026
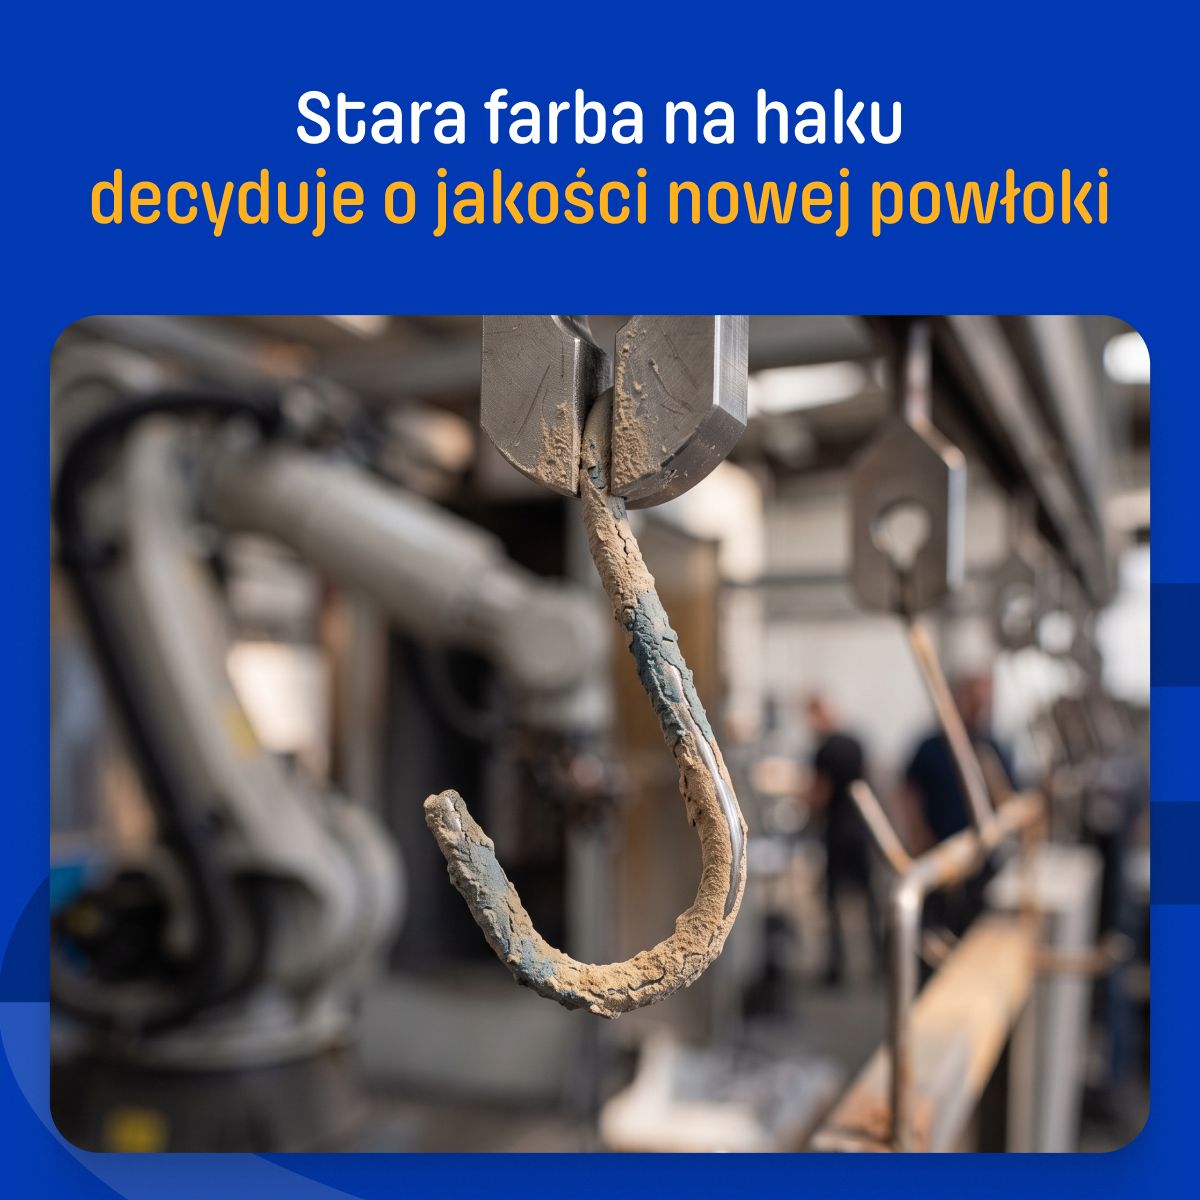
Odpowiednia farba proszkowa, aplikacja ustawiona, a detale wychodzą z nierównym pokryciem i zużycie farby rośnie. Zanim zaczniesz szukać przyczyny w farbie, sprawdź haki i zawiesia. W malowaniu elektrostatycznym detal musi mieć ciągłą drogę do uziemienia. Ładunek jest odprowadzany przez punkty styku: detal, hak, zawiesie i przenośnik, aż do instalacji uziemiającej. Każda warstwa utwardzonej farby na haku działa jak izolator. Narost na punktach styku może podnosić rezystancję, osłabiać efekt elektrostatyczny i pogarszać efektywność nanoszenia proszku. Warto rozróżnić dwa poziomy: ☑️ do 1 MΩ: maksymalna rezystancja do ziemi, wskazywana w NFPA 33 dla obiektów przewodzących w obszarze natrysku; ☑️ możliwie niska rezystancja: cel procesowy. W praktyce wartości rzędu 0–300 Ω są często traktowane jako bardzo dobre dla kontaktu elektrycznego w procesie. Linia może więc spełniać wymogi bezpieczeństwa, a jednocześnie pracować mniej efektywnie, niż powinna. Regularne czyszczenie haków i zawiesi to nie zadanie „na wolną chwilę”. To element technologii malowania. Co daje usuwanie narostu farby z zawiesi? ✅ lepszą efektywność nanoszenia i mniejsze straty farby proszkowej ✅ bardziej równomierne pokrycie oraz mniej poprawek ✅ stabilniejszy, łatwiejszy do powtórzenia proces W wielu zakładach haki czyści się ręcznie, czyli szlifierką albo przez śrutowanie. To bywa pracochłonne, trudno je ustandaryzować, a zakamarki zawiesi nadal mogą pozostawać niedoczyszczone. 👉 Alternatywą jest chemiczne usuwanie farby. Zawiesie trafia do kąpieli, a preparat może usuwać powłokę również z trudno dostępnych miejsc. Skuteczność zależy jednak od rodzaju farby, grubości narostu, czasu i temperatury procesu oraz materiału zawiesia. Dlatego preparat i parametry kąpieli trzeba dobrać do konkretnej linii. Warto regularnie sprawdzać pomiar rezystancji na detalu zawieszonym, aby utrzymać powtarzalność procesu. Posiadamy w ofercie produkty do chemicznego usuwania farb i pomagamy dobrać proces regeneracji zawiesi. 💬 Napisz, z jakimi trudnościami się spotykasz. Podpowiemy, jak sobie z nimi poradzić i pomożemy dobrać rozwiązania. 📞 +48 601 059 686 📩 [email protected] 🌐 elhus.pl
- LINKEDIN · IMAGESince 23 Oct 2026
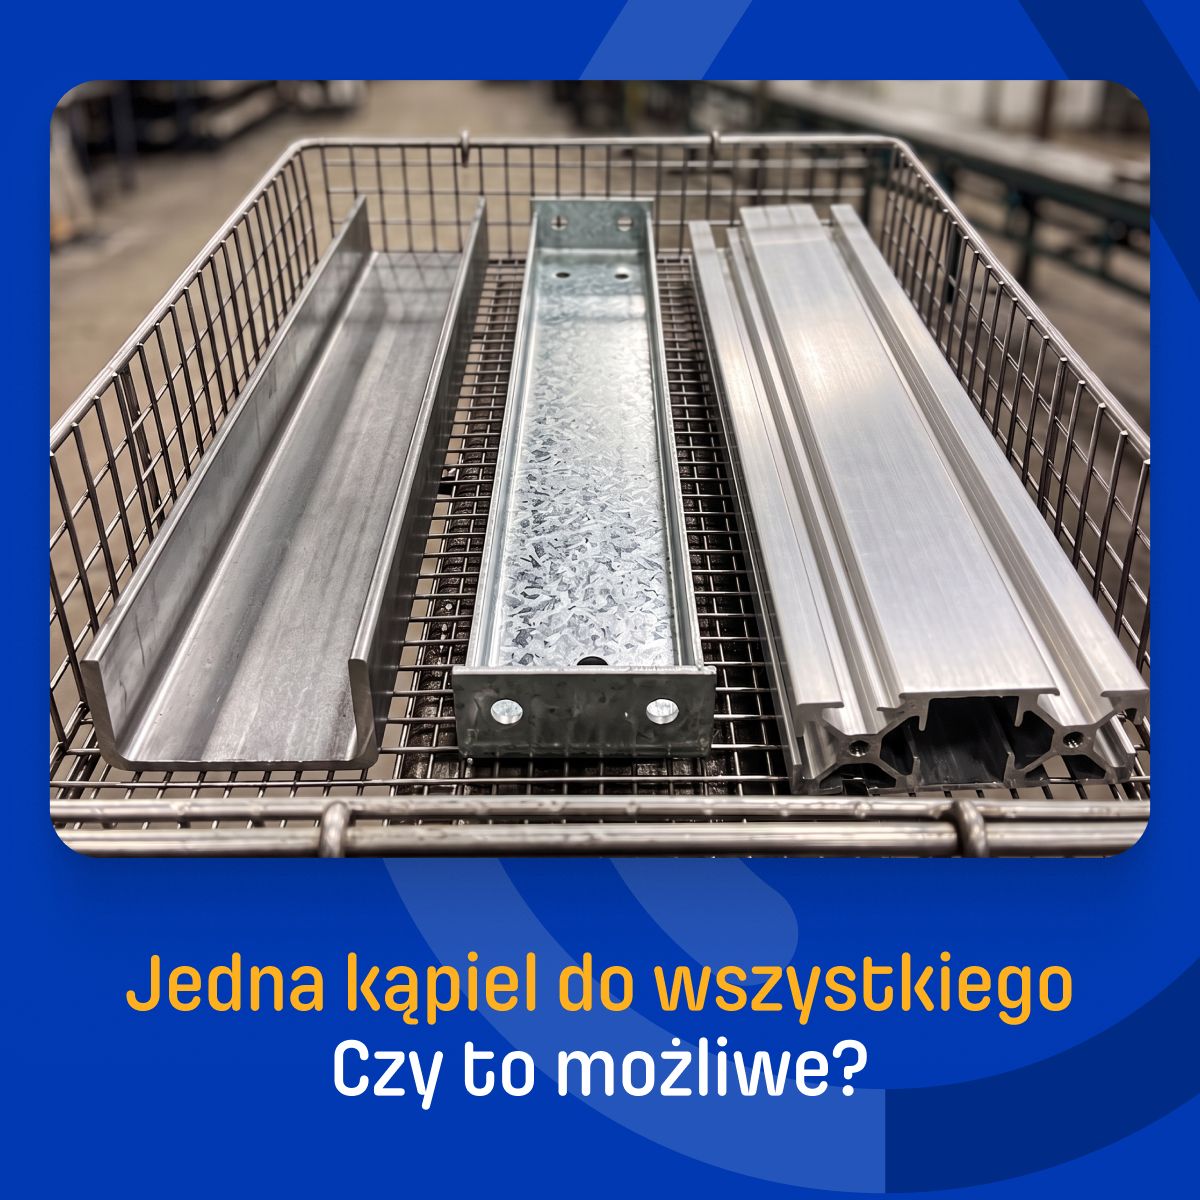
Lakiernia nie zawsze wybiera, co przyjedzie na linię. Rano czarna stal, po południu konstrukcja ocynkowana, następnego dnia aluminiowe profile. Wszystko przechodzi przez tę samą kąpiel. Nasz DS 5040/AF jest produktem multimetalowym i większość takich wsadów obsługuje. Ale nie każdy. Ten sam rodzaj blachy, ale z innej huty potrafi zachować się zupełnie inaczej. Dlatego zawsze, gdy jest taka możliwość, robimy testy na materiale od konkretnego dostawcy, a nie na „typowej" próbce. 👉 Prześlij nam listę materiałów, które przechodzą przez Twoją linię. Odpowiemy, czy da się je obsłużyć jednym procesem, czy potrzebne będą rozbudowane procesy. 📞 +48 601 059 686 📩 [email protected] 🌐 elhus.pl
- LINKEDIN · IMAGESince 23 Oct 2026
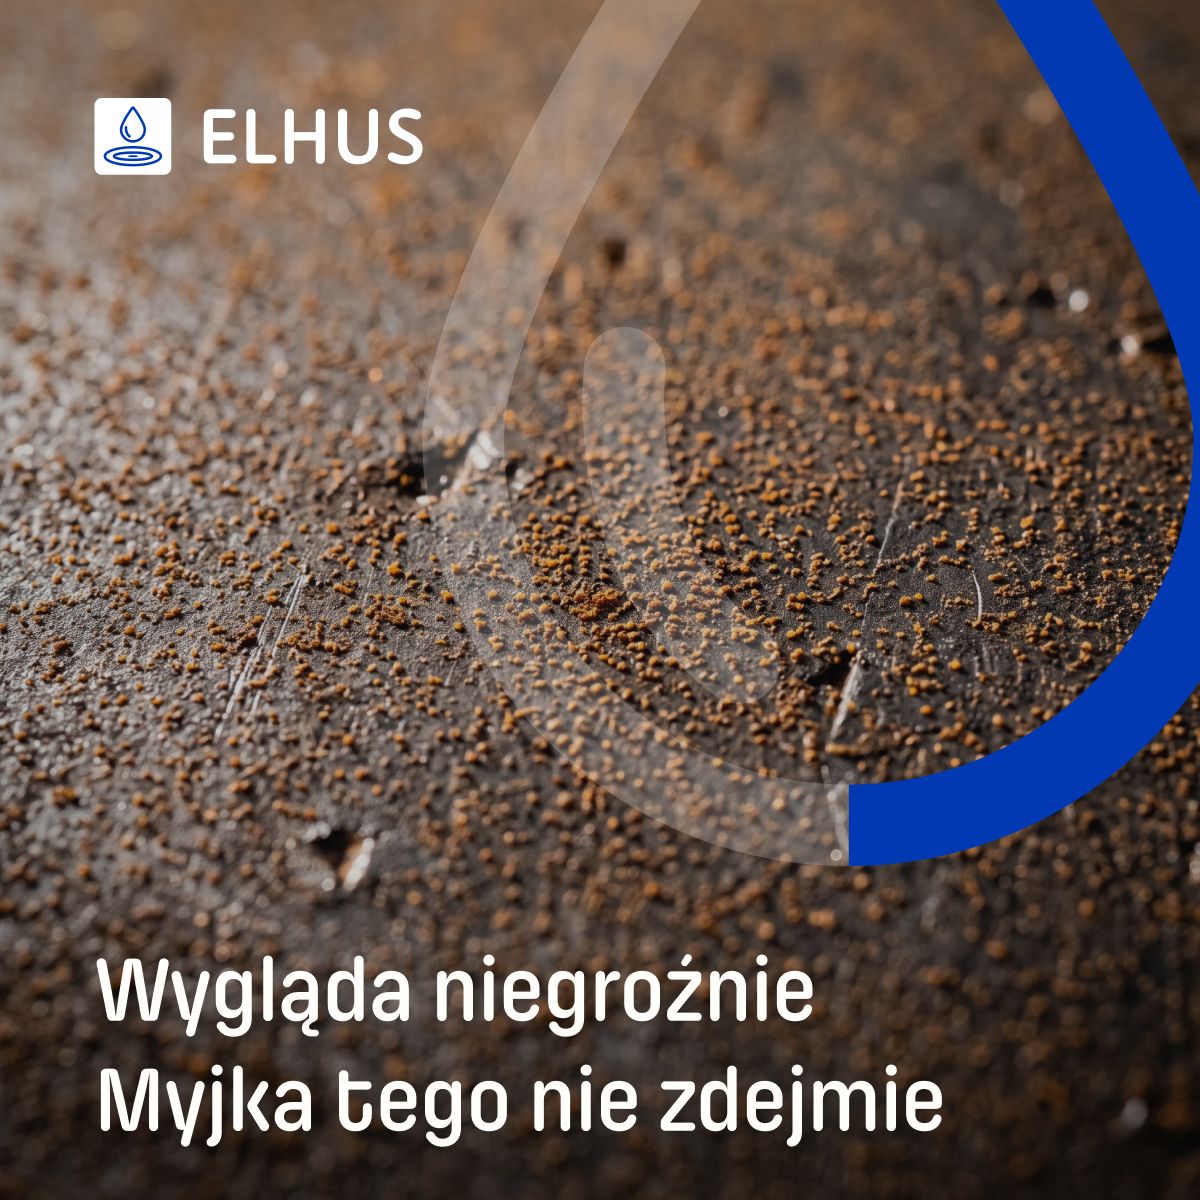
Detal przyjeżdża do lakierni z lekkim nalotem rdzy. Nic dramatycznego, ledwo go widać. I tu często pada założenie, które kosztuje najwięcej: „myjka to zdejmie". ❌ Nie zdejmie. Fosforanowanie żelazowe nie usuwa rdzy nalotowej. Żaden proces konwersyjny tego nie robi. Jeśli detal wjeżdża na linię z nalotem, trzeba go usunąć wcześniej: trawieniem wstępnym albo obróbką strumieniowo-ścierną. Inaczej rdza po prostu zostaje pod powłoką. Ten fakt często zmienia rozmowę. Zamiast „jakiej chemii użyć" pojawia się pytanie „w którym miejscu cyklu popełniliśmy błąd". Jest obszar, w którym możesz zadziałać skutecznie: rdza, która powstaje między operacjami u Ciebie w zakładzie. ☑️ Klasyczny przypadek to wodna próba szczelności. Detal wychodzi z niej mokry, potem leży tydzień, dwa, czasem trzy, i dopiero wtedy trafia do malowania. Dodanie czasowego inhibitora korozji do wody z próby rozwiązuje problem u źródła: detal wchodzi do lakierni bez rdzy, ze śladową ilością inhibitora, którą proces usuwa. W naszej ofercie mamy do tego DS 264/A, DS 766/A i DS 065/A. 👉 Opisz nam swój cykl międzyoperacyjny. Wskażemy, na którym etapie możesz go dodatkowo zabezpieczyć. 📞 +48 601 059 686 📩 [email protected] 🌐 elhus.pl
- LINKEDIN · IMAGESince 29 Sept 2026
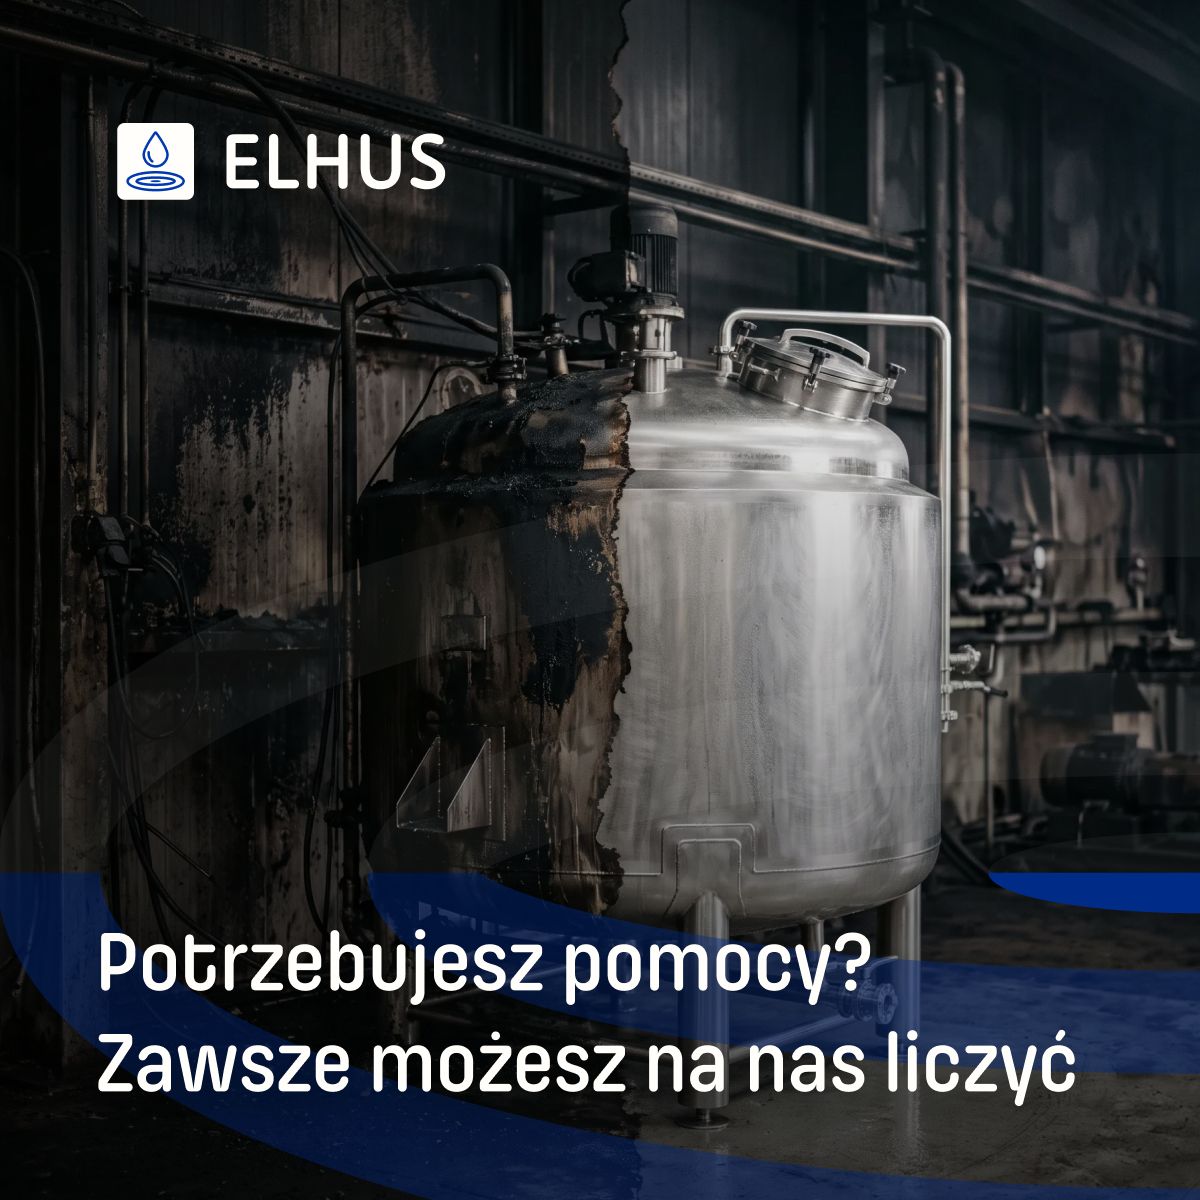
Są telefony od klientów, których nikt nie chce odbierać. „Mieliśmy pożar w zakładzie" to jeden z nich. W ostatnich tygodniach pomagaliśmy naszemu partnerowi, w którym doszło właśnie do takiego zdarzenia. W halach, które udało się uratować, umyliśmy ściany z osadów po pożarze. Wyczyściliśmy też okopcone zbiorniki – te, które przetrwały – aby produkcja mogła na nich znowu ruszyć. Nikt nie kupuje chemii „na wypadek pożaru". Ale gdy dzieje się coś nieprzewidzianego, okazuje się, że nasze produkty potrafią więcej, niż zakłada etykieta – a my jesteśmy w stanie znaleźć dla nich nowe zastosowania. Środek stworzony do mycia podwozi wagonów sprawdza się też przy maszynach budowlanych, zabrudzonych plandekach czy osmolonych ścianach hali. Wsparcie w takich sytuacjach traktujemy tak samo poważnie, jak codzienną opiekę nad procesem. Bo prawdziwy partner to ktoś, na kogo możesz liczyć zawsze – nie tylko wtedy, gdy chodzi o sprzedaż. Zapisz nasz numer, zanim będzie potrzebny: 📞 +48 601 059 686
- LINKEDIN · IMAGESince 29 Sept 2026
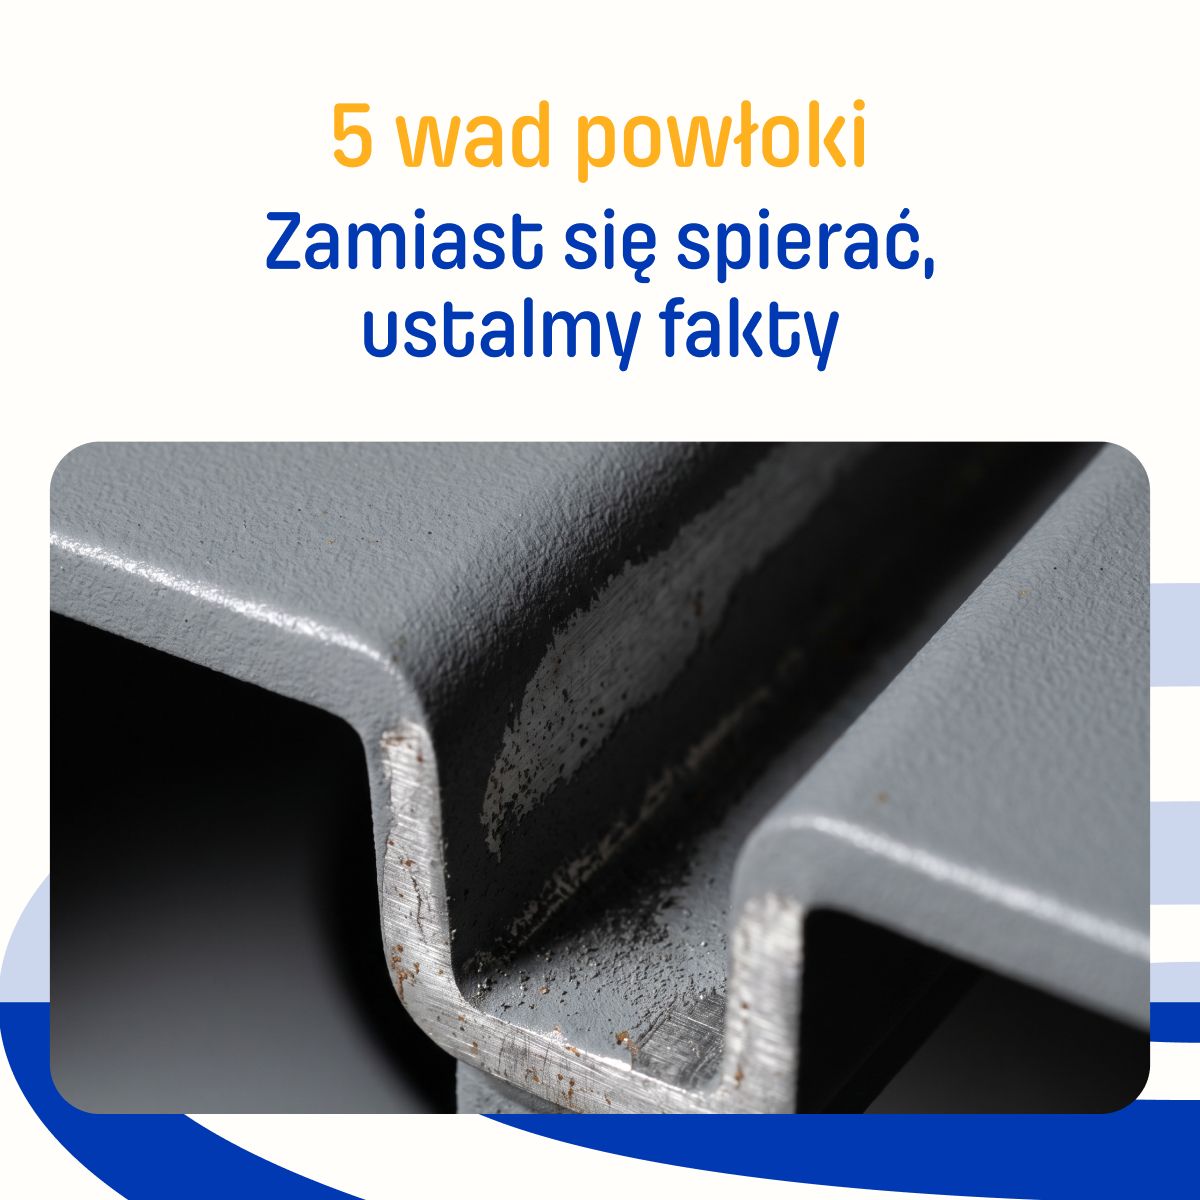
„Wasza chemia nie działa." I czasami rzeczywiście tak jest. Problem w tym, że wady powłoki wyglądają podobnie, niezależnie od tego, gdzie leży przyczyna – czy to w procesie, czy w produkcie. Dlatego zamiast szukać winnego, warto zacząć od analizy objawów. ❌ Kratery i pęcherze ➡️ najczęściej pozostałości oleju albo wilgoć wchodząca do pieca ➡️ sprawdź skuteczność odtłuszczania i suszenie przed aplikacją ❌ Farba schodząca płatami ➡️ najczęściej źle nałożona powłoka konwersyjna albo niedostateczne płukanie detalu ➡️ sprawdź przewodność w ostatniej płuczce ❌ Odspajanie się farby na krawędziach ➡️ najczęściej warstwa tlenków po cięciu laserowym w tlenie ➡️ sprawdź, jak i czym tniecie oraz co dzieje się z krawędzią potem ❌ Korozja rozchodząca się od nacięcia lub uszkodzenia ➡️ najczęściej powłoka konwersyjna nie pracuje jako bariera ➡️ sprawdź skuteczność wykonywanych powłok konwersyjnych ❌ Odspojenia w miejscach, gdzie powłoka nie była uszkodzona ➡️ najczęściej zanieczyszczenia zamalowane razem z detalem ➡️ sprawdź, co działo się z detalem między myciem a malowaniem Ta lista oczywiście nie zastąpi pełnej diagnostyki – ma pomóc zadać właściwe pytania. Bo dostawca chemii, dostawca proszku i lakiernia grają do jednej bramki. Problem rozwiązywany w pojedynkę zwykle trwa dłużej i kosztuje więcej. 👉 Masz wadliwy detal? Prześlij go nam i sprawdzimy wszystko skrupulatnie w naszym laboratorium. 📞 +48 601 059 686 📩 [email protected] 🌐 elhus.pl
- LINKEDIN · IMAGESince 18 Sept 2026
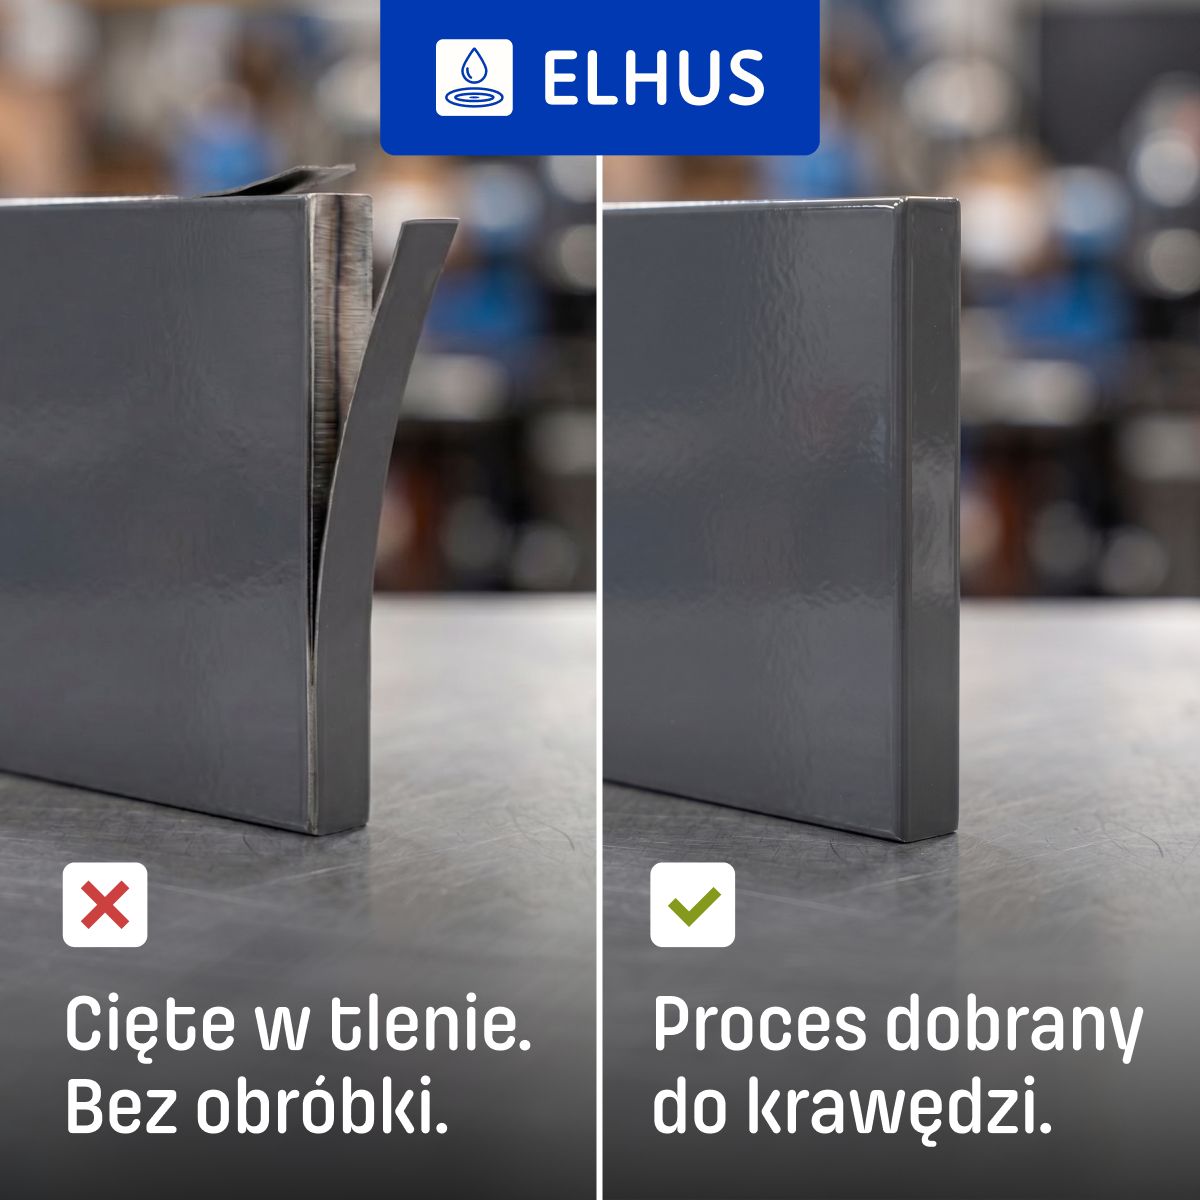
Proszek idealnie nałożony. Powłoka po piecu wygląda świetnie. A farba zaczyna odpryskiwać już na kolejnych etapach procesu detalu – zawsze od krawędzi. Znasz to? Jeśli wycinasz detale laserowo pod tlenem, winowajcą może być twarda, szklista warstwa tlenków, która powstaje na krawędziach podczas cięcia. Najciekawsze jest to, że przy samej aplikacji elektrostatycznej niczego nie zauważysz, ponieważ proszek w formie sypkiej przylega do takiej krawędzi zupełnie normalnie. Problem powstaje dopiero w piecu: podczas wygrzewania powłoki nie dochodzi do adhezji farby do powierzchni. Przeszkodą jest warstwa tlenków - standardowe fosforanowanie tej warstwy nie penetruje. Efekt: odpryski zaczynające się od krawędzi, a do tego reklamacje, mimo „poprawnie ustawionego procesu". Rozwiązania są trzy: ✅ cięcie w azocie, ✅ obróbka mechaniczna krawędzi, ✅ odpowiednio dobrane trawienie chemiczne. Które rozwiązanie ma sens (także ekonomiczny) w Twoim przypadku? Wszystko zależy od detalu i wymagań. Dlatego, jeśli masz problem z przyczepnością na krawędziach, prześlij nam detale, sprawdzimy wszystko w laboratorium i dobierzemy odpowiedni proces. 📩 [email protected] 📞 +48 601 059 686 🌐 elhus.pl
6 of 51 adsSign up to see every ELHUS ad, filter by format and date, and get alerts on new ones.
See all 51 adsWatch the companies you care about.
Filter every ad by industry, country, format and network, and get alerts when a company you watch starts running new ads.